
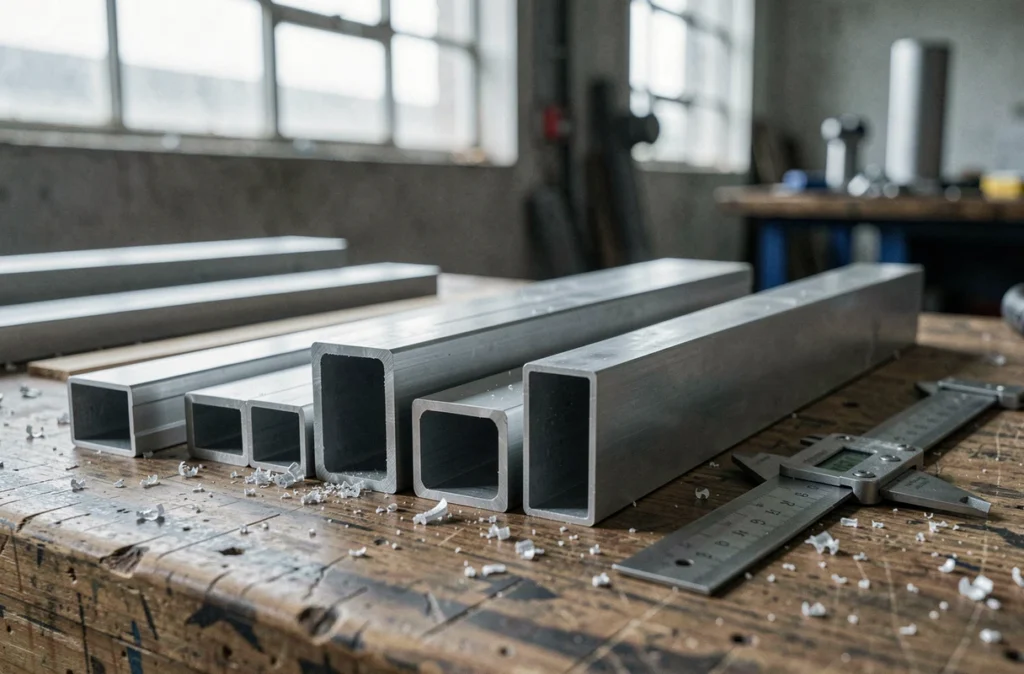
Choisir un aluminium tube rectangulaire pour un châssis ou un cadre ne se limite pas à lire une cote extérieure. Trois paramètres définissent réellement le profil : la section (hauteur x largeur), l’épaisseur de paroi, et l’alliage avec son état métallurgique. Un tube 60 x 40 en alliage 6063-T5 et le même tube en 6063-T6 n’offrent pas les mêmes résistances garanties, même si leurs dimensions sont identiques. C’est ce que les fiches de catalogue ne mettent pas toujours en avant.
Dimensions standards des tubes rectangulaires en aluminium : tableau comparatif
Les sections commerciales les plus courantes pour les châssis et cadres couvrent une plage allant de petites sections légères jusqu’à des profils structurels plus imposants. L’épaisseur de paroi conditionne à la fois le poids linéaire et la rigidité locale, deux paramètres à équilibrer selon la charge prévue.
| Section (mm) | Épaisseur de paroi courante (mm) | Usage typique châssis/cadre |
|---|---|---|
| 20 x 10 | 1,5 – 2 | Cadre léger, mobilier, encadrement décoratif |
| 30 x 20 | 2 – 2,5 | Cadre intermédiaire, structure d’étagère |
| 40 x 20 | 2 – 3 | Châssis portique léger, cadre de fenêtre |
| 50 x 30 | 2 – 3 | Châssis industriel, structure de pergola légère |
| 60 x 40 | 2 – 4 | Châssis résistant, bâti machine, cadre porteur |
| 80 x 40 | 3 – 4 | Structure lourde, ossature, châssis de remorque |
| 100 x 50 | 3 – 5 | Profil structurel, portique, bâti industriel |
Ces valeurs correspondent aux sections largement disponibles en longueur standard (souvent 6 mètres) ou à la coupe. Pour des cadres aux contraintes précises, une commande sur mesure reste possible auprès de distributeurs spécialisés.
Orientation de la section et résistance directionnelle du cadre
Une section rectangulaire ne se comporte pas de manière identique dans toutes les orientations. Poser le tube sur sa grande hauteur augmente la rigidité dans le sens de flexion principal, ce qui est souvent souhaité pour un cadre ou un châssis soumis à des charges verticales.
Inversement, orienter la grande dimension à l’horizontale réduit la résistance en flexion verticale, même si les cotes du tube sont identiques. Ce choix d’orientation doit donc être traité avant la commande, pas au moment de l’assemblage.
Les paramètres à vérifier avant de fixer l’orientation :
- Direction des charges principales : flexion verticale, torsion, charges latérales – chaque cas favorise une orientation différente de la section rectangulaire.
- Mode d’assemblage prévu : une jonction boulonnée ou soudée modifie les points de concentration de contrainte et peut influencer l’orientation adaptée.
- Longueur libre entre appuis : plus la portée est longue, plus l’orientation de la grande dimension dans le sens de flexion devient déterminante pour la tenue.
Assemblage boulonné ou soudé : impact sur les exigences de résistance locale
Le mode d’assemblage change fondamentalement les exigences sur le profil, et c’est un point que les guides de dimensions abordent rarement.
Châssis boulonné : concentration de contraintes aux perçages
Dans un cadre boulonné, les efforts se transmettent via les trous de fixation. La paroi du tube doit encaisser localement des efforts de matage et de cisaillement. Une paroi trop fine autour d’un perçage provoque un écrasement local avant que la section globale du tube ne soit en limite.
Pour ce type d’assemblage, une épaisseur de paroi minimale de 2,5 à 3 mm est généralement retenue sur les sections intermédiaires (40 x 20 à 60 x 40), afin de disposer d’une matière suffisante autour du perçage.
Les rayons de coins du tube interviennent aussi ici : un rayon trop faible peut fragiliser la zone si le perçage s’approche d’un angle du profil.
Châssis soudé : zone affectée thermiquement et perte de propriétés
Pour un cadre soudé, la contrainte est d’une autre nature. La chaleur du cordon modifie les propriétés mécaniques du métal dans la zone affectée thermiquement (ZAT). Les résistances garanties du matériau de base ne s’appliquent pas à la ZAT : pour un alliage traité thermiquement comme le 6063-T5 ou le 6063-T6, les propriétés dans cette zone sont significativement réduites par rapport aux valeurs publiées pour le profil brut.
Ce phénomène impose de dimensionner le tube en tenant compte de ces propriétés réduites aux jonctions, et non des caractéristiques du matériau à l’état livré. Dans la pratique, cela peut se traduire par le choix d’une section légèrement supérieure à ce que le calcul global suggèrerait, ou par l’ajout d’un renfort au droit des cordons de soudure.
Quand le renfort de jonction s’impose
Pour un cadre soumis à des vibrations ou à des charges répétées, un renfort au droit des jonctions soudées – plat intérieur, gousset ou manchon – compense localement la perte de résistance dans la ZAT. Ce renfort est particulièrement pertinent lorsque la jonction est en zone de moment fléchissant élevé (angle d’un cadre porteur, jonction entre traverse et montant).
Un châssis boulonné, à l’inverse, conserve les propriétés du tube intact jusqu’à la paroi de perçage, et permet un démontage ou un remplacement de section sans affecter le reste de la structure.
Alliage et état métallurgique : les données à demander au fournisseur
Les alliages de la série 6000 (notamment 6060, 6063, 6061) sont les plus courants pour les tubes rectangulaires destinés aux châssis et cadres. La distinction entre états T5 et T6 pour le 6063 est significative : l’état T6 offre des propriétés mécaniques garanties supérieures à l’état T5, mais les deux se présentent sous des dimensions identiques en catalogue.
Deux règles pratiques s’appliquent ici :
- Exiger les propriétés garanties, pas les valeurs typiques : les fiches techniques peuvent présenter des valeurs dites typiques qui ne sont pas assurées par le fournisseur lot par lot. Pour un châssis structurel, seules les propriétés garanties (mentionnées comme telles) servent de base au dimensionnement.
- Vérifier la conformité à la norme EN 755 : cette série de normes européennes distingue les exigences mécaniques des tolérances dimensionnelles et de forme. Un tube conforme EN 755 garantit à la fois des cotes contrôlées et des caractéristiques mécaniques définies selon le produit et l’alliage.
Pour des cadres soudés, l’alliage 6061 est parfois préféré au 6063 en raison de sa meilleure aptitude à conserver des propriétés mécaniques acceptables après soudage, même si la ZAT reste une zone à traiter avec attention quelle que soit la nuance.
Tolérance dimensionnelle et rayons de coins : deux paramètres souvent négligés
Deux détails de commande influencent l’ajustement et la tenue mécanique locale d’un profil rectangulaire : les tolérances sur les cotes extérieures et les rayons de coins intérieurs et extérieurs.
Les tolérances dimensionnelles varient selon le type de produit et l’alliage, comme le précise la série EN 755. Un tube extrudé et un tube formé à froid de même section nominale n’auront pas nécessairement les mêmes tolérances réelles. Pour un assemblage avec jeu contrôlé (emboîtement, guide, coulissement), spécifier la tolérance est nécessaire.
Les rayons de coins définissent la géométrie réelle du profil aux angles. Un rayon intérieur faible augmente la concentration de contraintes en flexion et peut compliquer les perçages proches des arêtes. Ces données figurent dans les fiches produit des extrudeurs, mais ne sont pas toujours reprises par les revendeurs à la coupe.
Pour un châssis ou un cadre en aluminium tube rectangulaire, le dimensionnement sérieux commence donc par quatre paramètres : section, épaisseur de paroi, alliage avec état métallurgique, et mode d’assemblage prévu – avant même d’ouvrir un catalogue de prix.


